

Trong ngành cơ khí, việc hiểu rõ và áp dụng các công thức tính chiều cao ren đóng vai trò cực kỳ quan trọng để đảm bảo chất lượng, độ chính xác và khả năng lắp ghép của các chi tiết. Ren không chỉ là một bộ phận liên kết mà còn có thể dùng để truyền động hoặc chịu tải, do đó, mọi thông số kỹ thuật, đặc biệt là chiều cao ren, cần được tính toán và gia công tỉ mỉ.
Khái Niệm Cơ Bản Về Ren Và Vai Trò Trong Kỹ Thuật
Ren là một cấu trúc hình học được tạo ra trên bề mặt trụ hoặc côn, thường là một đường xoắn ốc liên tục. Nó được hình thành bằng cách quét một hình phẳng (như tam giác, hình thang, hình vuông, bán nguyệt) theo đường xoắn ốc quanh một trục tâm. Các cạnh của hình quét sẽ tạo nên profile ren, quyết định đến biên dạng và chức năng của ren. Trong kỹ thuật, ren xuất hiện hầu hết trong mọi thiết bị, máy móc mà chúng ta sử dụng hàng ngày, từ những con vít, đai ốc nhỏ bé cho đến các chi tiết máy lớn.
Vai trò của ren rất đa dạng: chúng dùng để kẹp chặt các bộ phận lại với nhau (ví dụ bu lông, ốc vít), truyền động (như vít me đai ốc trong các máy công cụ), hoặc chịu tải trọng lớn. Gia công ren chính xác là yếu tố then chốt trong việc sản xuất các phụ kiện liên kết và chi tiết máy, phục vụ hiệu quả cho các ngành công nghiệp xây dựng, cơ khí, ô tô, hàng không và nhiều lĩnh vực khác.
Các Loại Biên Dạng Ren Phổ Biến và Ứng Dụng
Thế giới ren vô cùng đa dạng với nhiều biên dạng và tiêu chuẩn khác nhau, mỗi loại phù hợp với những ứng dụng riêng biệt. Biên dạng ren thường được xác định bởi hình dạng mặt cắt của ren khi nhìn theo mặt phẳng chứa trục ren. Phổ biến nhất là ren hệ mét (có biên dạng tam giác với góc đỉnh 60 độ), được sử dụng rộng rãi ở Việt Nam và nhiều quốc gia khác nhờ tính đơn giản và hiệu quả. Bên cạnh đó, chúng ta còn có ren hệ inch (UNF, UNC), ren hình thang (thường dùng cho truyền động do khả năng chịu tải cao), ren vuông (cũng dùng cho truyền động nhưng ít phổ biến hơn ren thang), và ren tròn (thường thấy trong các khớp nối chịu va đập hoặc môi trường bẩn).
Việc lựa chọn biên dạng ren phù hợp không chỉ ảnh hưởng đến khả năng chịu lực, độ bền mà còn tác động trực tiếp đến quá trình gia công và yêu cầu về chiều cao ren cần đạt được. Mỗi loại biên dạng sẽ có những đặc điểm riêng về độ sâu, góc nghiêng và khoảng cách giữa các đỉnh ren, đòi hỏi các công thức và phương pháp gia công tương ứng.
Hiểu Rõ Biên Dạng Và Kích Thước Tiêu Chuẩn Của Ren Hệ Mét
Để có thể tính toán và gia công ren một cách chính xác, đặc biệt là xác định chiều cao ren hiệu quả, việc nắm vững các kích thước tiêu chuẩn của ren hệ mét là điều không thể thiếu. Ren hệ mét được đặc trưng bởi các thông số như đường kính danh nghĩa, bước ren (P) và các đường kính quan trọng khác.
Các kích thước chuẩn thường gặp của ren hệ mét bao gồm:
- d = D: Đây là kích thước chuẩn của đường kính ren đực lớn nhất và đường kính đáy ren của ren cái lớn nhất. Nó còn được gọi là đường kính ngoài của ren.
- d1 = D1: Là kích thước chuẩn của đường kính đáy ren của ren đực và đường kính trong của ren cái. Đây chính là đường kính nhỏ nhất của ren.
- d2 = D2: Đại diện cho kích thước chuẩn của đường kính hữu hiệu của ren đực và ren cái. Đường kính hữu hiệu nằm ở vị trí mà chiều dày răng ren bằng với khe hở giữa các răng ren.
Các thông số này có mối liên hệ mật thiết với nhau và với bước ren (P) để tạo nên biên dạng ren hoàn chỉnh. Hiểu rõ từng thông số này giúp người thợ cơ khí xác định đúng chiều cao ren thực tế cần gia công. Ví dụ, chiều cao profile ren lý thuyết có thể được tính từ bước ren và góc profile.
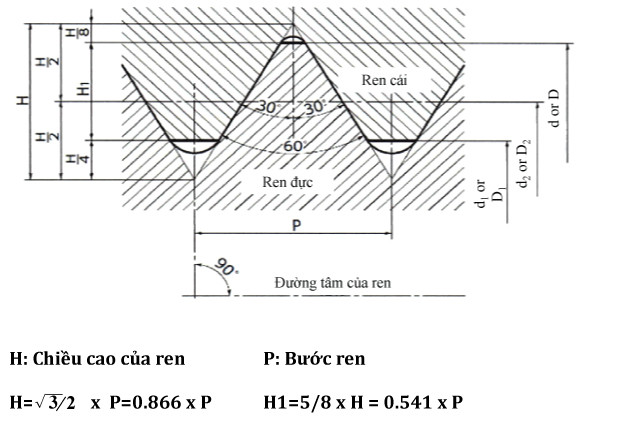 Biên dạng ren hệ mét
Yếu Tố Ảnh Hưởng Đến Chiều Cao Ren Thực Tế
Mặc dù chúng ta có các công thức tính chiều cao ren theo lý thuyết và tiêu chuẩn, nhưng trên thực tế, nhiều yếu tố có thể ảnh hưởng đến chiều cao ren đạt được sau quá trình gia công. Những yếu tố này bao gồm vật liệu gia công, loại dụng cụ cắt, điều kiện cắt (tốc độ, lượng chạy dao, chiều sâu cắt), độ cứng vững của máy móc và dụng cụ, cũng như kỹ năng của người vận hành.
Chẳng hạn, vật liệu gia công mềm hoặc dẻo có thể gây ra hiện tượng biến dạng hoặc phoi bám dính, làm thay đổi biên dạng ren và giảm độ chính xác của chiều cao. Dụng cụ cắt cùn hoặc không phù hợp cũng có thể dẫn đến mòn dao nhanh, rung động, gây ra ren không đạt chuẩn. Do đó, để đạt được chiều cao ren tối ưu theo tính toán, cần phải cân nhắc và kiểm soát chặt chẽ tất cả các yếu tố này trong suốt quá trình sản xuất.
Phân Loại Ren: Một Đầu Mối Và Đa Đầu Mối
Trong gia công cơ khí, ren có thể được phân loại thành ren một đầu mối và ren nhiều đầu mối, tùy thuộc vào số lượng đường xoắn ốc tạo thành ren. Ren một đầu mối là loại phổ biến nhất, với chỉ một đường xoắn ốc liên tục chạy dọc theo trục, thích hợp cho các mối ghép ren thông thường yêu cầu độ bền và khả năng kẹp chặt tốt.
Tuy nhiên, đối với các chi tiết yêu cầu tháo lắp nhanh chóng hoặc cần một số lượng lớn ren tham gia vào mối ghép để tăng khả năng chịu tải mà không làm tăng đường kính, người ta sẽ sử dụng ren nhiều đầu mối. Ren nhiều đầu mối được tạo thành từ nhiều đường ren triển khai trên các đường xoắn ốc cách đều nhau trên mặt cơ sở. Khi đó, bước xoắn của ren (hay còn gọi là bước tiến) sẽ bằng K lần bước ren (P), trong đó K là số đầu mối. Ví dụ, một ren 3 đầu mối với bước ren 1.5mm sẽ có bước xoắn là 4.5mm, nghĩa là chỉ với một vòng quay, chi tiết có thể di chuyển một khoảng cách tương đương 4.5mm, giúp tháo lắp nhanh hơn đáng kể.
Gia công ren nhiều đầu mối về cơ bản tương tự như ren một đầu mối, nhưng đòi hỏi độ chính xác cao hơn trong việc phân chia các đường ren sao cho chúng giống nhau và cách đều nhau. Sự chính xác này là cần thiết để đảm bảo các thông số quan trọng như chiều cao ren và độ đồng tâm của các đầu mối được duy trì, ảnh hưởng trực tiếp đến hiệu suất và tuổi thọ của mối ghép.
Công Cụ Gia Công Ren: Insert Và Mảnh Dao Tiện Ren Chuyên Dụng
Để đạt được chiều cao ren và biên dạng chính xác, việc lựa chọn dụng cụ cắt ren phù hợp là vô cùng quan trọng. Trên thị trường hiện nay, insert (mảnh dao) tiện ren là công cụ chủ yếu, với hai loại chính: Insert Full Profile và Partial Profile.
- Insert Full Profile: Loại insert này có biên dạng được thiết kế để gia công chính xác một quy cách ren duy nhất (ví dụ, M10x1.5). Khi sử dụng Full Profile, dao sẽ cắt toàn bộ biên dạng ren (đỉnh và đáy) trong một lần, tạo ra bề mặt ren hoàn thiện cao và kích thước chuẩn xác theo tiêu chuẩn. Nhược điểm là bạn cần nhiều loại insert khác nhau cho từng quy cách ren.
- Insert Partial Profile: Ngược lại, insert Partial Profile được thiết kế để gia công một dải các quy cách ren trong một khoảng bước ren nhất định (ví dụ, từ P0.5 đến P3.0). Mảnh dao này chỉ cắt phần sườn ren, trong khi đỉnh và đáy ren được hình thành bởi bán kính mũi dao hoặc bởi dụng cụ định hình khác. Ưu điểm là tiết kiệm chi phí do ít insert hơn, nhưng bề mặt ren hoàn thiện có thể không cao bằng Full Profile.
Ngoài ra, insert tiện ren còn được phân loại theo các tiêu chuẩn ren khác nhau như ren hệ mét (góc 60°), ren hệ inch (UNF, UNC, góc 60° hoặc 55°), ren thang (góc 30°), và các tiêu chuẩn ren ống như NPT, BSPT. Mỗi loại insert sẽ có biên dạng và thông số kỹ thuật riêng, được tối ưu hóa để tạo ra chiều cao ren và biên dạng ren chuẩn xác nhất cho từng tiêu chuẩn cụ thể.
Các Kiểu Cắt Ren Phổ Biến Trong Gia Công Tiện
Đối với gia công các chi tiết ren một đầu mối, có bốn phương pháp hoặc kiểu cắt ren chính được áp dụng. Mỗi kiểu có những ưu và nhược điểm riêng, ảnh hưởng đến quá trình cắt, chất lượng bề mặt và tuổi thọ dụng cụ. Việc lựa chọn kiểu cắt phù hợp là rất quan trọng để tối ưu hóa hiệu suất và đảm bảo chiều cao ren đạt chuẩn.
Kỹ Thuật Lấn Dao Một Bên: Đơn Giản Và Hiệu Quả
Lấn dao một bên, hay còn gọi là cắt một bên dao, là một trong những phương pháp cắt ren cơ bản và dễ lập trình nhất. Trong phương pháp này, dao sẽ lấn vào phôi từ một phía (thường là bên phải), và phoi sẽ thoát ra theo hướng ngược lại.
Ưu điểm chính của kiểu lấn dao này là sự đơn giản trong lập trình và giúp giảm lực cản trở cắt ren, đặc biệt hiệu quả khi gia công các bước ren lớn. Tuy nhiên, nhược điểm là chỉ có một phía của dao chịu tải, dẫn đến mòn dao không đều (thường là mặt thoát bên phải bị mòn nhiều hơn), và khả năng thay đổi lượng cắt trong quá trình gia công có thể bị hạn chế.
Lấn Dao Luân Phiên: Tối Ưu Mòn Dao
Phương pháp lấn dao luân phiên, hay cắt đan xen hai bên, là một kỹ thuật tiên tiến hơn nhằm khắc phục nhược điểm mòn dao không đều của kiểu lấn dao một bên. Trong kiểu này, dao sẽ lấn vào phôi luân phiên từ cả hai phía, làm cho lưỡi cắt bên phải và bên trái mòn đều hơn.
Lợi ích của lấn dao luân phiên là kéo dài tuổi thọ dao và giảm tổng lực cản trở khi cắt ren, đặc biệt hiệu quả đối với gia công ren bước lớn. Tuy nhiên, nó đòi hỏi lập trình phức tạp hơn và việc xử lý phoi có thể khó khăn do phoi thoát ra từ cả hai phía. Khả năng thay đổi lượng cắt trong quá trình cũng là một thách thức đối với phương pháp này.
Lấn Dao Hướng Tâm: Kiểm Soát Phôi Và Độ Chính Xác
Lấn dao hướng tâm, hay cắt vuông góc, là phương pháp mà dao cắt lấn trực tiếp vào phôi theo hướng vuông góc với trục ren. Đây là một trong những kiểu cắt ren có chương trình tiện ren đơn giản và dễ lập trình nhất.
Ưu điểm của lấn dao hướng tâm bao gồm việc lưỡi dao mòn đều ở cả hai bên và khả năng thay đổi lượng cắt dễ dàng, giúp người vận hành điều chỉnh quá trình gia công một cách linh hoạt. Tuy nhiên, phương pháp này có nhược điểm là khó xử lý phoi và không thích hợp để gia công các bước ren lớn do mũi dao phải chịu tải trọng lớn, dễ phát sinh rung động và làm giảm độ chính xác của chiều cao ren nếu không được kiểm soát tốt.
Lấn Dao Một Bên Chỉnh Sửa: Linh Hoạt Cho Mọi Bước Ren
Lấn dao một bên chỉnh sửa là một biến thể của phương pháp lấn dao một bên, được cải tiến để hạn chế mòn mặt thoát bên phải và tối ưu hóa quá trình thoát phoi. Trong kỹ thuật này, đường chạy dao được điều chỉnh để phân bổ tải trọng cắt tốt hơn, giảm lực cản trở.
Phương pháp này có nhiều ưu điểm nổi bật: giúp hạn chế mòn dao không đều, giảm lực cản trở khi cắt ren, và đặc biệt phù hợp cho việc gia công cả bước ren nhỏ lẫn lớn. Nó cũng cung cấp khả năng xử lý phoi tốt hơn, kiểm soát hướng thoát phoi hiệu quả, từ đó cải thiện chất lượng bề mặt ren và độ chính xác của chiều cao ren. Tuy nhiên, lập trình gia công theo kiểu này thường phức tạp hơn và việc thay đổi lượng cắt cũng không hoàn toàn dễ dàng.
Công Thức Tính Chiều Cao Ren Và Lượng Cắt Cho Ren Hệ Mét
Trong gia công tiện ren, chiều cao ren thực tế thường được hiểu là tổng lượng vật liệu cần phải loại bỏ theo phương bán kính để tạo ra profile ren hoàn chỉnh, từ đường kính ngoài lớn nhất đến đường kính đáy ren. Để đạt được chiều cao ren mong muốn một cách chính xác và hiệu quả, các kỹ sư và thợ máy thường áp dụng các công thức tính toán lượng cắt theo từng lần ăn dao.
Đối với ren hệ mét, ta thông thường sẽ sử dụng các công thức sau để xác định lượng cắt cho đường kính ngoài:
- Lượng cắt thay đổi đường kính = P (bước ren) × 0.2 (hằng số)
- Tổng lượng cắt = P (bước ren) × 1.5 (hằng số)
- Lượng cắt tiêu chuẩn = Tổng lượng cắt / √(Số lần cắt vào)
Các công thức này giúp phân bổ tổng lượng vật liệu cần cắt thành nhiều lần ăn dao nhỏ, từ đó giảm tải cho dao, cải thiện chất lượng bề mặt và tăng độ chính xác của chiều cao ren. Mỗi lần cắt tiếp theo sẽ sâu hơn một lượng được tính toán dựa trên căn bậc hai của số lần cắt, đảm bảo quá trình cắt diễn ra mượt mà và hiệu quả.
Công thức tính đường kính sau mỗi lần cắt:
Lần cắt thứ N = D (đường kính ren lớn nhất) – (Lượng cắt tiêu chuẩn × √N – Lượng cắt thay đổi đường kính)
Ví dụ minh họa:
Giả sử chúng ta cần gia công ren M30 × P1.5, với số lần cắt vào là 7 lần.
- Lượng cắt thay đổi đường kính: P1.5 × 0.2 = 0.3 mm.
- Tổng lượng cắt: P1.5 × 1.5 = 2.25 mm. Đây là tổng chiều sâu cắt theo bán kính để tạo thành ren, tương đương với một nửa chiều cao ren lý thuyết từ đỉnh đến đáy.
- Lượng cắt tiêu chuẩn: 2.25 / √7 ≈ 0.85 mm.
Từ các giá trị này, chúng ta có thể tính đường kính sau mỗi lần cắt như sau:
- Lần cắt 1 = 30 – (0.85 × √1 – 0.3) = 29.449 mm
- Lần cắt 2 = 30 – (0.85 × √2 – 0.3) = 29.097 mm
- Lần cắt 3 = 30 – (0.85 × √3 – 0.3) = 28.827 mm
- Lần cắt 4 = 30 – (0.85 × √4 – 0.3) = 28.599 mm
- Lần cắt 5 = 30 – (0.85 × √5 – 0.3) = 28.398 mm
- Lần cắt 6 = 30 – (0.85 × √6 – 0.3) = 28.217 mm
- Lần cắt 7 = 30 – (0.85 × √7 – 0.3) = 28.050 mm
Kết quả cuối cùng là đường kính đáy ren sau 7 lần cắt sẽ là 28.050 mm. Điều này có nghĩa là tổng chiều cao ren đã được tạo ra trên chi tiết là (30 – 28.050) / 2 = 0.975 mm (tính theo bán kính), tương ứng với tổng độ sâu cắt cần thiết.
Tầm Quan Trọng Của Việc Tính Toán Chiều Cao Ren Chính Xác
Việc tính toán và đạt được chiều cao ren chính xác không chỉ là một yêu cầu kỹ thuật mà còn có tầm ảnh hưởng sâu rộng đến hiệu suất và độ tin cậy của các mối ghép. Một chiều cao ren không đạt chuẩn, dù quá cao hay quá thấp, đều có thể dẫn đến những hậu quả nghiêm trọng.
Nếu chiều cao ren quá thấp, mối ghép sẽ không đủ ăn khớp, dẫn đến giảm khả năng chịu lực, dễ bị trượt hoặc lỏng lẻo khi hoạt động dưới tải trọng. Ngược lại, nếu chiều cao ren quá cao, có thể gây khó khăn trong quá trình lắp ráp, tạo ra ứng suất cục bộ không mong muốn, thậm chí làm hỏng chi tiết đối ứng. Sự không chính xác này không chỉ ảnh hưởng đến chức năng mà còn tăng chi phí sản xuất do phải sửa chữa hoặc loại bỏ các chi tiết lỗi. Do đó, việc áp dụng đúng công thức tính chiều cao ren và kiểm soát chặt chẽ quá trình gia công là yếu tố quyết định để đảm bảo chất lượng và độ bền của sản phẩm cơ khí.
Phương Pháp Đo Kiểm Chiều Cao Ren Sau Gia Công
Sau khi gia công, việc kiểm tra và đo đạc chiều cao ren là bước không thể thiếu để xác nhận rằng sản phẩm đạt tiêu chuẩn kỹ thuật. Có nhiều phương pháp và dụng cụ khác nhau được sử dụng để đo kiểm các thông số của ren, đảm bảo độ chính xác của biên dạng và chiều cao.
Một trong những phương pháp phổ biến là sử dụng thước kẹp hoặc panme chuyên dụng để đo đường kính ngoài và đường kính trong. Tuy nhiên, để đo chính xác đường kính hữu hiệu và profile ren, các dụng cụ phức tạp hơn như panme đo ren với các đầu đo hình nón và hình trụ, hoặc thiết bị đo biên dạng quang học (máy chiếu profile) thường được dùng. Các dưỡng đo ren cũng là công cụ hữu ích để kiểm tra nhanh sự phù hợp của bước ren và biên dạng. Đối với những yêu cầu độ chính xác cao hơn, máy đo tọa độ (CMM) có thể được sử dụng để quét và phân tích toàn bộ profile ren. Việc áp dụng đúng phương pháp đo kiểm giúp đảm bảo chiều cao ren thực tế phù hợp với các giá trị tính toán và yêu cầu thiết kế.
Câu Hỏi Thường Gặp (FAQs)
-
Chiều cao ren là gì và tại sao nó quan trọng?
Chiều cao ren là khoảng cách theo phương bán kính từ đường kính lớn nhất (đỉnh ren) đến đường kính nhỏ nhất (đáy ren) của một profile ren. Nó cực kỳ quan trọng vì ảnh hưởng trực tiếp đến khả năng ăn khớp, độ bền, khả năng chịu lực và tuổi thọ của mối ghép ren. -
Công thức tính chiều cao ren có áp dụng cho tất cả các loại ren không?
Các công thức tính chiều cao ren cơ bản thường dựa trên bước ren (P) và góc profile, chủ yếu áp dụng cho ren hệ mét hoặc ren tam giác khác. Đối với các loại ren khác như ren thang, ren vuông, công thức tính toán sẽ khác do biên dạng hình học của chúng. -
Bước ren (P) ảnh hưởng thế nào đến chiều cao ren?
Bước ren (P) là một yếu tố then chốt. Trong ren hệ mét, chiều cao ren lý thuyết tỷ lệ thuận với bước ren. Bước ren càng lớn thì chiều cao ren cũng lớn hơn, yêu cầu lượng vật liệu cắt nhiều hơn để tạo ra biên dạng đầy đủ. -
Làm thế nào để kiểm tra chiều cao ren đã gia công có chính xác không?
Bạn có thể kiểm tra chiều cao ren bằng cách đo đường kính ngoài và đường kính đáy ren bằng panme hoặc thước kẹp chuyên dụng, sau đó so sánh với kích thước thiết kế. Để đo chính xác hơn, cần sử dụng panme đo ren hoặc máy chiếu profile để kiểm tra biên dạng và đường kính hữu hiệu. -
Sự khác biệt giữa insert Full Profile và Partial Profile ảnh hưởng đến chiều cao ren như thế nào?
Insert Full Profile cắt toàn bộ biên dạng ren (đỉnh và đáy) trong một lần, đảm bảo chiều cao ren và profile chuẩn xác theo tiêu chuẩn của một quy cách ren cụ thể. Insert Partial Profile chỉ cắt sườn ren, đỉnh và đáy ren được tạo hình bởi bán kính mũi dao; điều này có thể dẫn đến độ chính xác chiều cao ren kém hơn nếu không được kiểm soát tốt, nhưng lại linh hoạt hơn cho nhiều bước ren khác nhau. -
Tại sao cần phải cắt ren thành nhiều lần ăn dao nhỏ thay vì một lần cắt lớn?
Cắt ren thành nhiều lần ăn dao nhỏ giúp giảm tải cho dao, kéo dài tuổi thọ dụng cụ, giảm thiểu rung động trong quá trình gia công và cải thiện chất lượng bề mặt ren. Điều này cũng tăng độ chính xác của chiều cao ren bằng cách loại bỏ vật liệu dần dần, tránh biến dạng hoặc lệch kích thước. -
Yếu tố nào quan trọng nhất để đạt được chiều cao ren chính xác?
Để đạt được chiều cao ren chính xác, sự kết hợp giữa việc lựa chọn đúng dụng cụ cắt (insert), áp dụng chính xác công thức tính chiều cao ren và lượng cắt, cùng với việc kiểm soát chặt chẽ các điều kiện gia công (tốc độ, bước tiến, độ sâu cắt, độ cứng vững của máy và chi tiết) là quan trọng nhất.
Để gia công tiện ren đạt hiệu quả cao, ngoài việc lựa chọn các loại insert, dao tiện ren phù hợp và áp dụng đúng công thức tính chiều cao ren, còn phụ thuộc vào nhiều điều kiện và yếu tố khác nhau. Với sự hỗ trợ thông tin và kiến thức chuyên sâu, việc nắm vững các khía cạnh này sẽ góp phần quan trọng mang lại sự hài lòng và tin cậy trong các giải pháp kỹ thuật, giúp người học và những người hoạt động trong lĩnh vực cơ khí có cái nhìn toàn diện hơn về quy trình gia công ren.
